

آنالیز جریان آنلاین الکتروموتور چیست؟
در بسیاری از کارخانهها هنوز زمانی سراغ عیبیابی الکتروموتور میرویم که موتور داغ شده، صدا داده، حفاظت عمل کرده یا خط تولید متوقف شده است. مشکل بزرگتر، تکرار خرابی پس از چند نوبت تعمیر است. تعویض قطعه آسیبدیده کافی نیست؛ تیم تعمیر باید «علت» خرابی را نیز اثبات کند.
آنالیز جریان آنلاین الکتروموتور یا Online Current Analysis روشی برای مشاهده رفتار واقعی موتور در زمان کار است. در این روش، تحلیلگر فقط به صدای موتور یا یک عدد جریان اتکا نمیکند. او شکل موج، مؤلفههای فرکانسی، عدمتعادل و کیفیت تغذیه را بررسی میکند. وضعیت بار، رفتار گشتاور و نشانههای روتور نیز بخشی از همین تحلیل هستند. در شکل تخصصیتر، MCSA یا Motor Current Signature Analysis روی امضای جریان تمرکز دارد و ESA یا Electrical Signature Analysis نگاه گستردهتری به ولتاژ، جریان و اثرات کل زنجیره منبع تا بار دارد.
این روش در سطح بینالمللی نیز یک روش شناختهشده Condition Monitoring است. استاندارد ISO 20958 برای Electrical Signature Analysis در موتورهای القایی سهفاز، راهنمای تکنیکهای آنلاین پایش وضعیت و تشخیص را ارائه میکند. این نکته مهم است: تحلیل جریان یک «حدس از روی آمپر» نیست؛ یک روش مهندسی مبتنی بر داده است. تحلیلگر باید شرایط بار، سرعت، نوع موتور، نوع تغذیه و سایر اندازهگیریها را در تفسیر دخالت دهد.
موتور را قبل از دمونتاژ اندازهگیری کنید اگر موتور در بار داغ میشود، چند بار تعمیر شده، جریان یا لرزش غیرعادی دارد، بیرینگ تکراراً خراب میشود یا علت توقف مشخص نیست، پلاک موتور، توان و ولتاژ، نوع Drive/VFD و شرح علائم را برای بررسی اولیه ارسال کنید. شرکت الوند صنعت جاوید البرز میتواند مسیر تست آنلاین و تست تکمیلی را قبل از بازکردن بیمورد ماشین مشخص کند. تماس مستقیم و استعلام تست: ۰۹۳۰۹۹۹۹۱۹۵ |
|---|
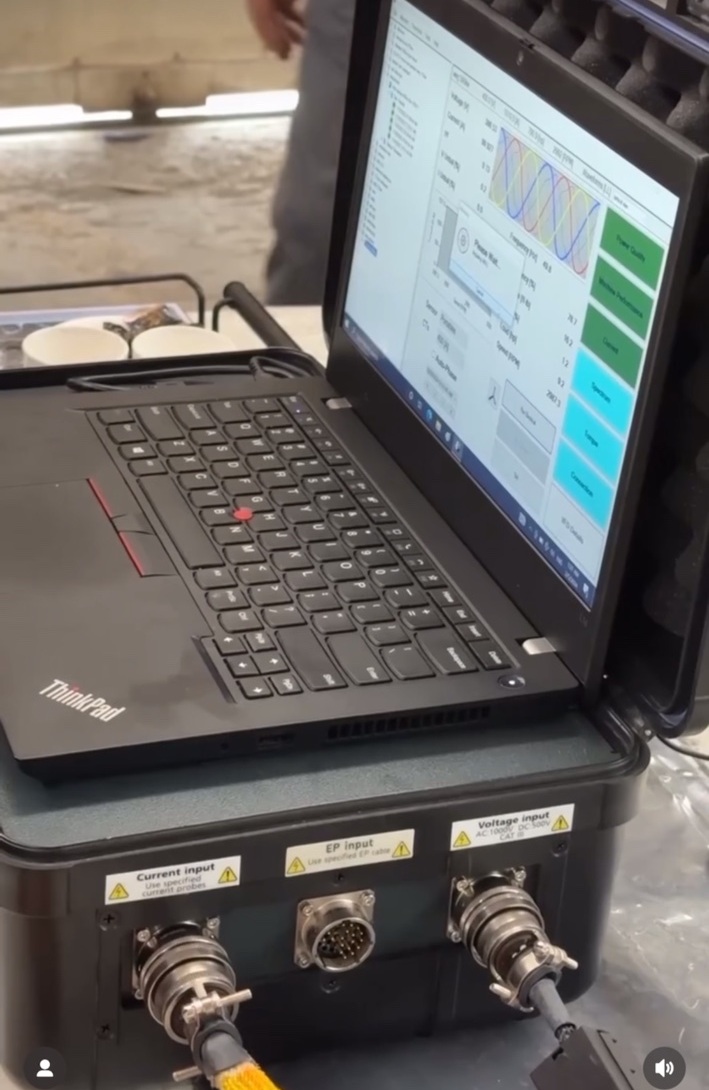
تصویر واقعی از تست مهندس مصطفی فلاحنژاد – Baker EXP4000 در حال تست دینامیک و اندازهگیری همزمان جریان و ولتاژ ماشین در شرایط کار.
چرا فقط باز کردن موتور کافی نیست؟
موتور بخشی از یک سیستم است: شبکه یا ژنراتور، درایو یا کانورتر، کابل، موتور، کوپلینگ، گیربکس و بار. اگر مشکل در منبع، VFD، کابل، کوپلینگ یا بار باشد، باز کردن و سیمپیچی الکتروموتور الزاماً علت را برطرف نمیکند. به همین دلیل در شرکت الوند صنعت جاوید البرز، آنالیز آنلاین را برای جدا کردن چهار ناحیه از هم استفاده میکنیم: Source، Drive، Motor و Load.
| اگر منشأ خرابی خارج از موتور باشد، تعمیر دوباره موتور میتواند فقط هزینه و توقف را تکرار کند. |
|---|
Baker EXP4000 چه چیزی را میبیند؟
طبق مستندات رسمی Megger، Baker EXP4000 یک Dynamic Motor Analyser است که موتور را در حال کار بررسی میکند. حوزههای تحلیلی آن شامل Power Quality، Machine Performance، Current Analysis، Spectrum Analysis، Torque Evaluation، VFD Monitoring، Continuous Monitoring، Transient Analysis و Efficiency Assessment است. مزیت اصلی این رویکرد، نگاه به سیستم در شرایط واقعی بهرهبرداری است؛ یعنی همان لحظهای که ایراد خود را نشان میدهد.
در تحلیل درست، یک Peak یا یک نمودار بهتنهایی حکم قطعی نیست. ما داده را با سرعت، بار، تعداد قطب و Slip تطبیق میدهیم. فرکانس تغذیه، وضعیت VFD، ساختار روتور و سابقه خرابی نیز در تفسیر اهمیت دارند. همینجا تفاوت بین «اندازهگیری» و «تشخیص مهندسی» شکل میگیرد.
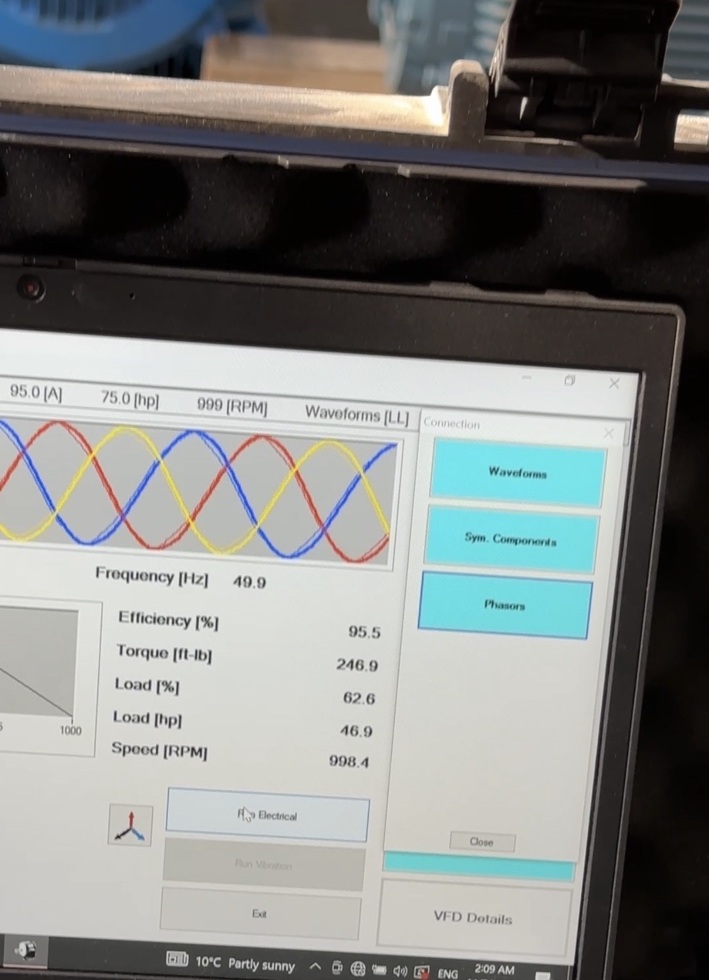
ثبت واقعی داده توسط مهندس مصطفی فلاحنژاد – Waveform و پارامترهای عملکرد موتور در تست آنلاین؛ بار، سرعت و شرایط بهرهبرداری، مبنای تفسیر این داده هستند.
چه عیبهایی را میتوان با آنالیز آنلاین بهتر ردیابی کرد؟
- نشانههای Broken Rotor Bar یا آسیب میلههای روتور در موتورهای القایی، با تحلیل Signature و Sidebandهای مرتبط.
- عدمتعادل ولتاژ و جریان، Harmonic Distortion و مشکلات کیفیت توان که میتوانند خود را به صورت حرارت و کاهش راندمان نشان دهند.
- نوسانات بار و Torque Oscillation که ممکن است منشأ مکانیکی، فرآیندی یا الکتریکی داشته باشند.
- مشکلات مرتبط با VFD، کیفیت خروجی Drive، تغییرات فرکانس و رفتار موتور در نقاط کاری مختلف؛ برای بررسی تکمیلی، راهنمای خرابی بلبرینگ موتورهای VFD و جریان شفت را ببینید.
- رفتارهای غیرعادی مرتبط با بار، کوپلینگ، عدمهممحوری یا عیوب مکانیکی؛ به شرط تطبیق با داده ارتعاش و بازرسی مکانیکی.
- بررسی راندمان و عملکرد موتور در شرایط واقعی برای مقایسه با انتظار طراحی و تشخیص افت عملکرد.
- ثبت Transientها و رخدادهای مقطعی که در یک بازدید کوتاه ممکن است دیده نشوند.
سه لایه تشخیص در شرکت الوند صنعت جاوید البرز: جریان، ارتعاش و دما
تجربه ما نشان داده است که تشخیص قابلاعتماد زمانی قویتر میشود که سه نوع داده مستقل روی یکدیگر قرار بگیرند. ما یک Peak در Spectrum را صرفاً به عنوان حکم نهایی نمیپذیریم؛ آن را با رفتار مکانیکی و حرارتی تطبیق میدهیم. این تطبیق، احتمال تعویض اشتباه قطعه یا نسبتدادن عیب به بخش نادرست سیستم را کاهش میدهد.
| لایه | ابزار | چه چیزی میبینیم؟ | نقش در تشخیص |
|---|---|---|---|
| Electrical Signature | Baker EXP4000 | جریان، ولتاژ، Spectrum، Torque، Power Quality، VFD، Efficiency | جداکردن نشانههای منبع، درایو، موتور و بار |
| Vibration / Temperature | سامانه بیسیم SKF | Velocity، Envelope/FFT و دمای نقاط اندازهگیری | تأیید یا رد Misalignment، Imbalance، Looseness و Bearing-related symptoms |
| Thermography | دوربین حرارتی Fluke | الگوی حرارتی بدنه، بیرینگ، ترمینال و نقاط داغ | پیدا کردن Hot Spot و مقایسه با Baseline و شرایط بار |
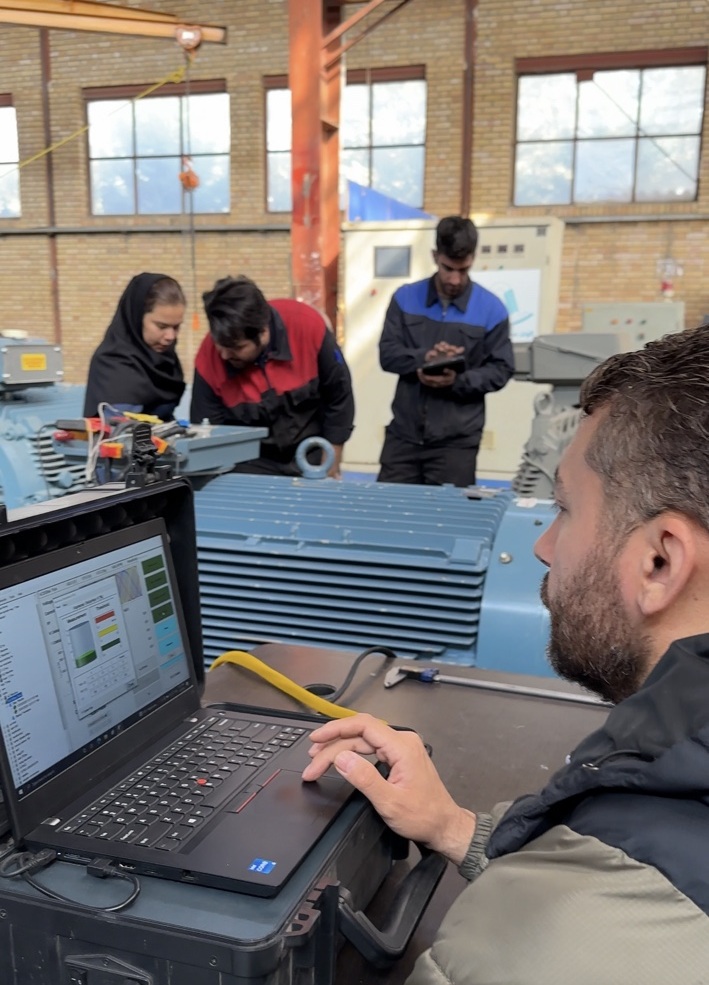
پایش واقعی ماشین توسط مهندس مصطفی فلاحنژاد و تیم شرکت الوند صنعت جاوید البرز – تحلیل الکتریکی همزمان با بررسی مکانیکی و شرایط بهرهبرداری.
لایه اول: آنالیز جریان و Electrical Signature Analysis
در آنالیز جریان، هدف فقط اندازهگیری RMS آمپر نیست. شکل موج جریان و ولتاژ، Spectrum، هارمونیکها، مؤلفههای Sequence، رفتار گشتاور و تغییرات تحت بار میتوانند اطلاعاتی درباره وضعیت سیستم بدهند. در موتور القایی، MCSA بهویژه برای بررسی الگوهای مرتبط با روتور و تغییرات بار شناخته شده است. EXP4000 حوزههای بیشتری را پوشش میدهد و به بررسی ارتباط Power Quality، Drive، Motor و Load کمک میکند.
در موتورهای MV یا نقاط نامناسب برای اتصال مستقیم، نیروی صلاحیتدار باید روش ایمن اندازهگیری آنلاین را طراحی و اجرا کند. مستندات Megger استفاده از CT/PTهای موجود و نقاط اتصال اختصاصی در MCC را برای کاربردهای ولتاژ بالاتر مطرح میکند. در شرکت الوند صنعت جاوید البرز، ایمنی و روش اتصال بخشی از خود تشخیص است، نه یک موضوع حاشیهای.
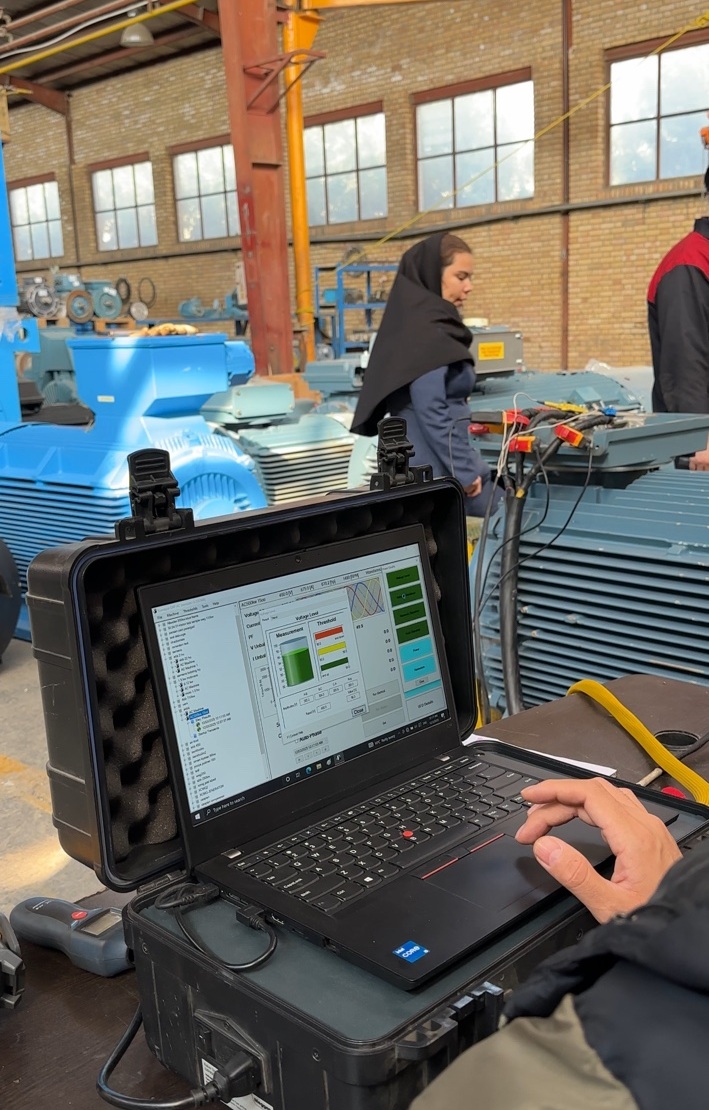
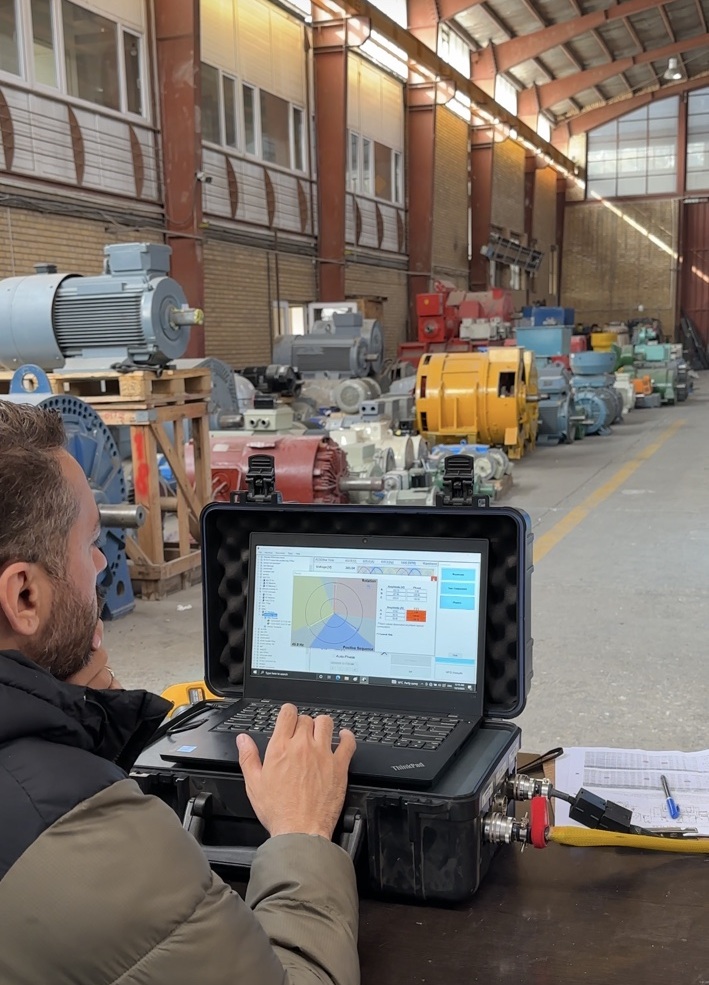
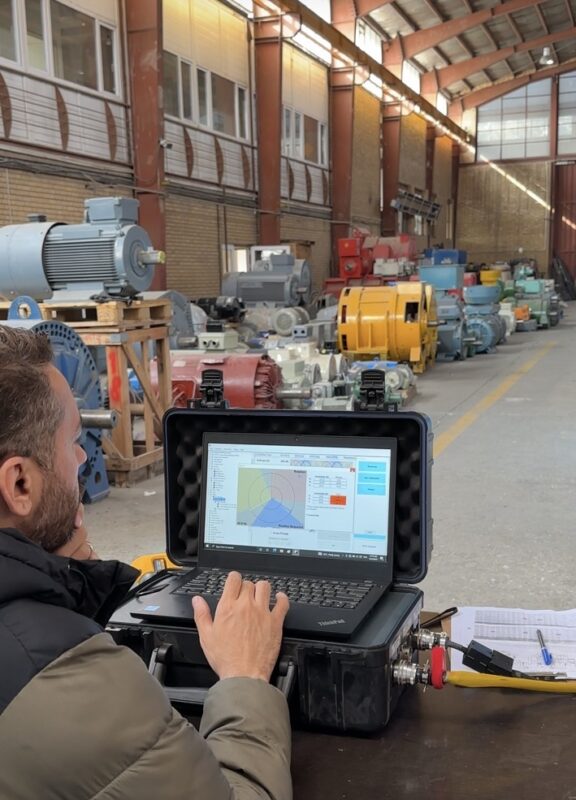
تحلیل الکتریکی توسط مهندس مصطفی فلاحنژاد در کنار الکتروموتور تحت تست – استفاده از دادههای نرمافزار برای تعیین وضعیت و اولویت عیبیابی.
لایه دوم: ارتعاش؛ جایی که الکتریک و مکانیک به هم میرسند
هر عیبی که در جریان دیده میشود الزاماً الکتریکی نیست. Load Oscillation، Misalignment، Looseness، Bearing Wear و برخی عیوب مکانیکی میتوانند روی گشتاور و جریان اثر بگذارند. به همین دلیل داده ارتعاش برای ما یک ابزار تأیید است. سری ISO 20816 چارچوب بینالمللی اندازهگیری و ارزیابی ارتعاش ماشینها را فراهم میکند؛ اما تشخیص Root Cause معمولاً نیازمند Spectrum، Trend و شناخت واقعی ماشین است، نه فقط مقایسه یک عدد کلی با جدول.
تصاویر پروژه، حسگر بیسیم SKF متصل به تبلت را نشان میدهند. این دسته از حسگرهای SKF میتواند داده ارتعاش و دما را در محل جمعآوری و برای تحلیل مسیرهای Condition Monitoring ثبت کند. وقتی فرکانسهای ارتعاش با Signature الکتریکی تطابق پیدا میکنند، محدوده عیب بسیار سریعتر کوچک میشود.
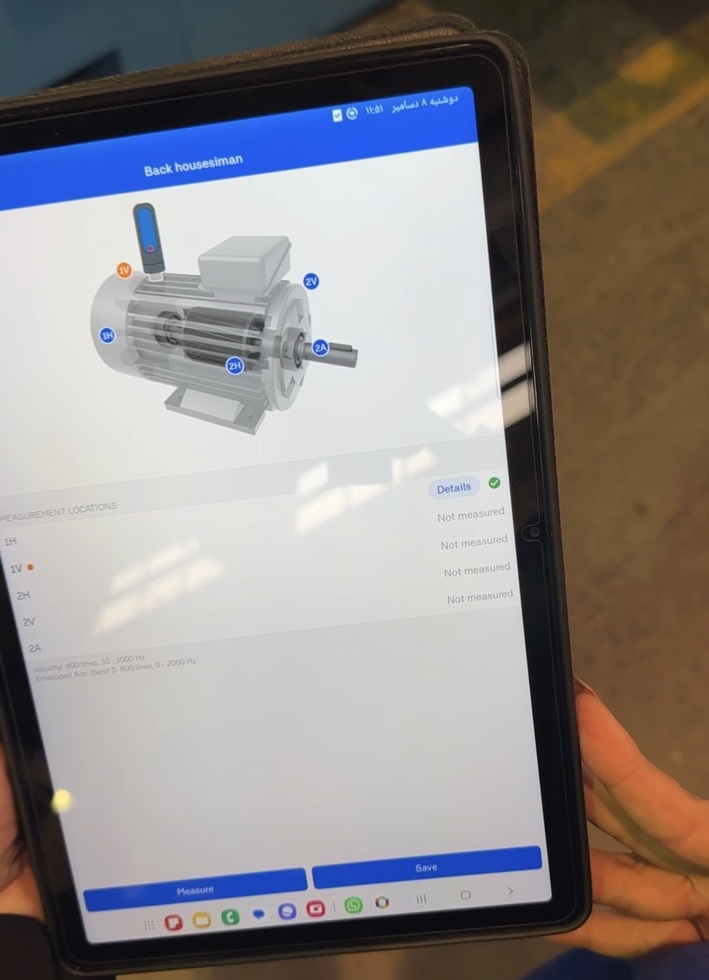
تست ارتعاش در پروژه مهندس مصطفی فلاحنژاد – ثبت نقاط اندازهگیری موتور با سیستم بیسیم SKF؛ محل و جهت سنسور بخشی از کیفیت تشخیص است.
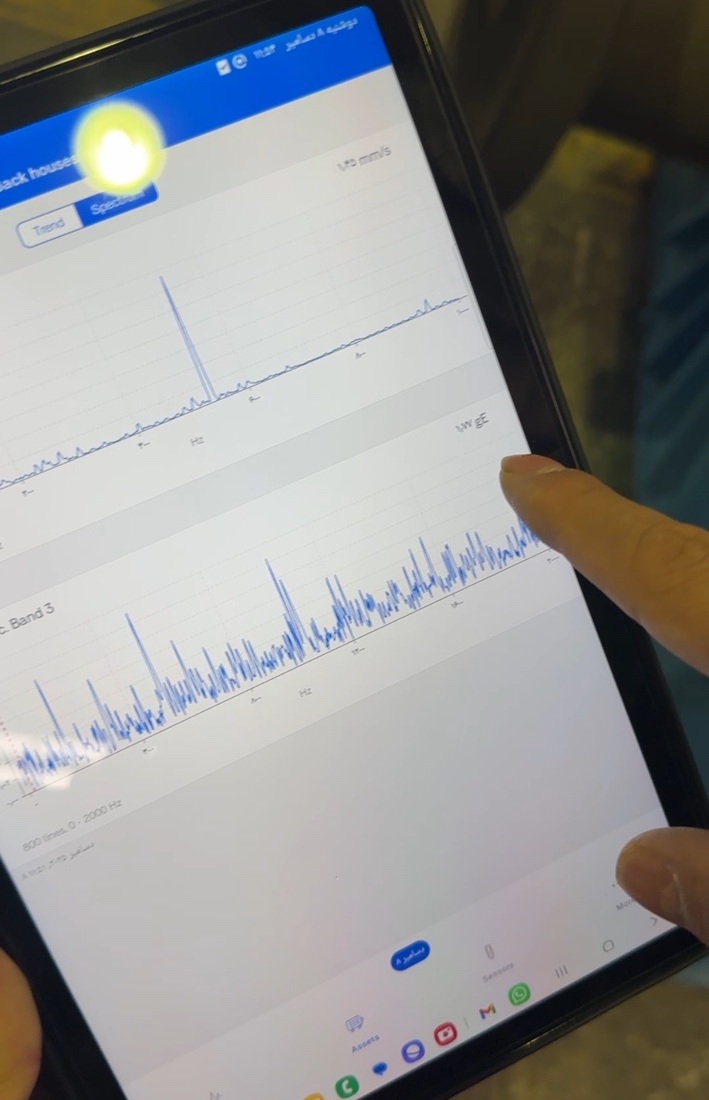
نمونه Spectrum واقعی از تست مهندس مصطفی فلاحنژاد با سیستم SKF – تطبیق فرکانسها با سرعت، بار و داده الکتریکی برای تشخیص عیب.
لایه سوم: ترموگرافی؛ اثبات حرارتی رفتار ماشین
ترموگرافی به ما میگوید انرژی کجا به شکل غیرعادی به حرارت تبدیل شده است. Fluke در راهنماهای پایش موتور توصیه میکند تصاویر حرارتی در شرایط کاری قابل مقایسه ثبت و بهعنوان Baseline نگهداری شوند. افزایش دمای بیرینگ، عدمتقارن حرارتی، داغی ترمینال، تهویه نامناسب یا داغی غیرعادی بدنه میتواند مسیر عیبیابی را هدایت کند؛ اما تصویر حرارتی نیز بهتنهایی علت قطعی را تعیین نمیکند.
ما دما را کنار جریان و ارتعاش قرار میدهیم. مثلاً اگر Signature تغییر کرده اما دمای بیرینگ و Spectrum ارتعاش ثابت باشد، مسیر بررسی با حالتی که همزمان Heat Pattern و Bearing Frequency تغییر کرده متفاوت است. این همان مزیت Multi-Technology Condition Monitoring است.
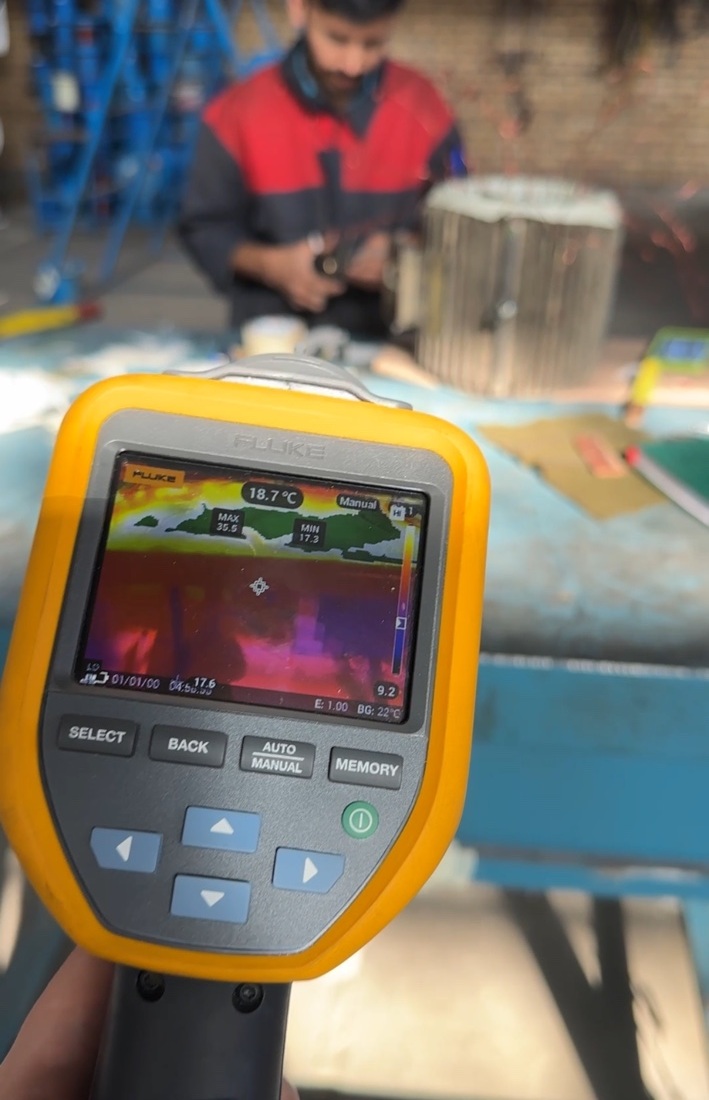
ترموگرافی واقعی در پروژه مهندس مصطفی فلاحنژاد با دوربین Fluke – دما، لایه مکمل تحلیل جریان و ارتعاش است.
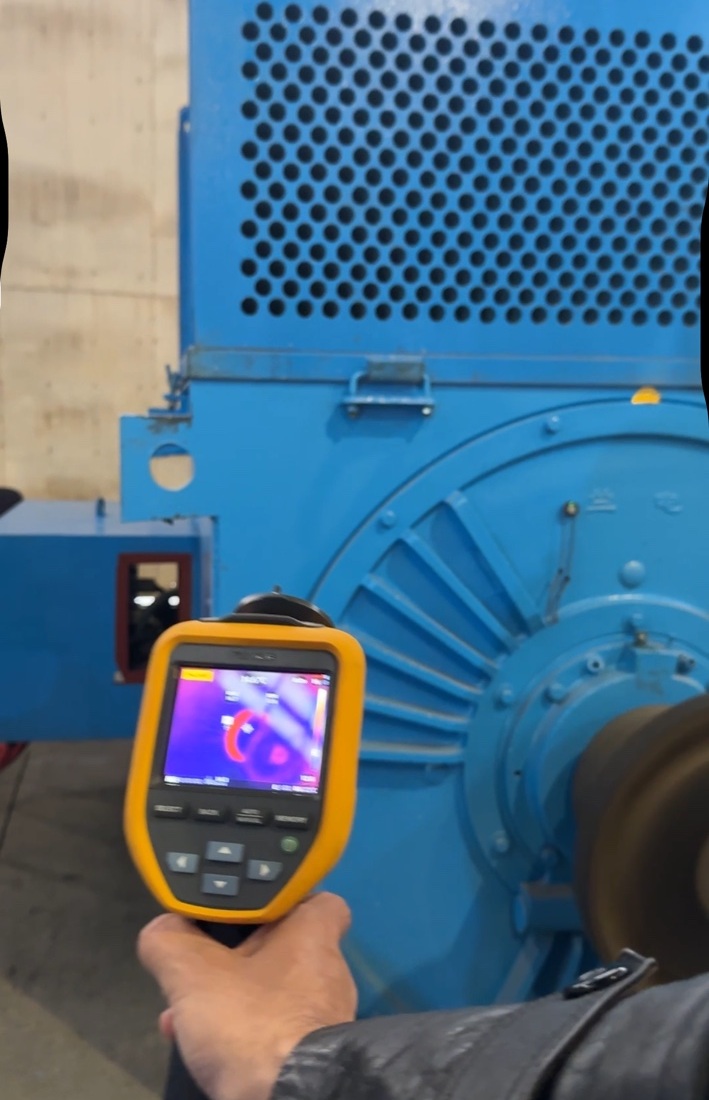
کنترل الگوی حرارتی ماشین توسط تیم مهندس مصطفی فلاحنژاد – مقایسه Hot Spotها با Baseline و وضعیت بار برای تصمیم تعمیراتی.
تجربههای میدانی مهندس مصطفی فلاحنژاد
بخش زیر ترجمه یک کاتالوگ یا مثال آزمایشگاهی نیست. اینها تجربههای میدانی مهندس مصطفی فلاحنژاد و تیم فنی شرکت الوند صنعت جاوید البرز در کارخانهها و پروژههای صنعتی است. هدف از آوردن این نمونهها نشان دادن یک اصل است: داده آنلاین میتواند قبل از بازکردن ماشین، مسیر عیبیابی را عوض کند.
Case Study 1 – موتوری که سه بار سیمپیچی شد، اما ایراد در روتور بود
در یک پروژه صنعتی در تبریز، موتور پیش از ورود ما چند بار سیمپیچی شده بود؛ با این حال مشکل برمیگشت. در تست آنلاین با EXP4000، در بخش تحلیل Rotor Bar و Spectrum، در فرکانس کاری حدود ۵۰ هرتز حتی در شرایط بیباری نیز Signature غیرعادی مشاهده شد. نتیجه بررسی این بود که باید روتور جدیتر بررسی شود، نه اینکه دوباره فقط سراغ استاتور و سیمپیچی برویم.
بررسی بعدی، آسیب/قطع در میلههای روتور را بهعنوان علت اصلی تأیید کرد. ارزش این تست فقط «پیدا کردن یک عیب» نبود؛ ارزش اصلی جلوگیری از تکرار یک تعمیر اشتباه بود. این تجربه برای ما یک مثال روشن از تفاوت Repair و Root Cause Analysis است.
| وقتی موتور سه بار تعمیر شده و هنوز مشکل دارد، سؤال درست این نیست که «دوباره چه چیزی را عوض کنیم؟»؛ سؤال درست این است که «چه چیزی هنوز اندازهگیری نشده است؟» |
|---|
Case Study 2 – موتور DC کارخانه پلیمر؛ مشکل فقط داخل موتور نبود
در یک کارخانه پلیمری، موتور DC دچار افت دور و رفتار ناپایدار شده بود. در نگاه اول احتمال خرابی خود موتور مطرح بود، اما تحلیل جریان و بررسی سیستم نشان داد که باید همزمان Load/Coupling و Source/Converter بررسی شوند. نشانهها به این سمت هدایت کرد که رفتار منبع و شرایط بار در افت عملکرد موتور نقش دارد و تعویض یا تعمیر بیهدف موتور نمیتواند مسئله را بهطور پایدار حل کند.
در ماشین DC، تفسیر باید متناسب با ساختار خود ماشین و منبع تغذیه انجام شود؛ استاندارد ISO 20958 مشخصاً برای موتور القایی سهفاز است و نباید بدون توجه به Scope آن به DC تعمیم داده شود. در پروژه DC ما از مجموعه دادههای سیستم، تجربه تعمیرات DC و مقایسه رفتار منبع و بار استفاده میکنیم.
Case Study 3 – اسپیندلهای دوربالا و کیفیت ماشینکاری
در یک پروژه ماشینکاری دقیق مرتبط با تجهیزات توربین، اسپیندلها در دور بالا کار میکردند و قطعات با حساسیت زیادی ماشینکاری میشدند. خروجی قطعه کیفیت پایدار نداشت. در این وضعیت فقط اندازهگیری لرزش مکانیکی کافی نبود؛ مسیر سیگنال، کابلها، Drive و رفتار موتور در دور بالا نیز بررسی شد.
دادهها بررسی کابل/نویز و کیفیت سیگنال Drive-to-Motor را به بخشی جدی از عیبیابی تبدیل کرد. لرزشهای بسیار کوچک در یک ماشین دوربالا ممکن است برای اپراتور محسوس نباشد، اما روی سطح و دقت قطعه اثر بگذارد. این تجربه نشان داد Condition Monitoring در ماشین ابزار صرفاً برای جلوگیری از سوختن موتور نیست؛ برای حفظ کیفیت محصول هم ارزش دارد.
Case Study 4 – تراکشن موتورهای کامیونهای معدنی BelAZ
در پروژههای معدنی کرمان، روی تراکشن موتور/ویل موتور کامیونهای سنگین BelAZ تست انجام شد. یکی از مزیتهای تست آنلاین این بود که قبل از بازکردن Final Drive و دمونتاژ سنگین، بتوانیم محدوده عیب را کوچک کنیم. در بخشی از بررسیها، وضعیت کموتاتور و اثر زغال نامناسب و جرقهزنی بیش از حد بهعنوان عامل مهم مطرح شد.
در تجهیزات معدنی، هر ساعت توقف ارزش مالی بالایی دارد. اگر بتوان قبل از بازکردن کامل مجموعه تعیین کرد که مشکل بیشتر به موتور، منبع، سیستم مکانیکی یا سطح کموتاسیون مربوط است، تصمیم تعمیراتی هم سریعتر و هم کمریسکتر میشود.
Case Study 5 – ژنراتور، Ripple، Inverter و داغی Traction Motor
در یک پروژه Heavy-Duty، داغشدن تراکشن/ویل موتور در سربالایی و خرابیهای تکرارشونده باعث شده بود تمرکز اولیه روی خود موتور باشد. بررسی سیستم نشان داد که باید upstream را نیز دید: وضعیت ژنراتور، کیفیت خروجی، Ripple و اثر آن روی Inverter. وقتی داده الکتریکی با دما و ارتعاش کنار هم قرار گرفت، تصویر سیستم کاملتر شد و بررسی فقط به تعویض قطعات موتور محدود نماند.
این نوع تجربه دلیل اصلی تأکید ما بر عبارت Motor System است. یک الکتروموتور همیشه یک جزیره مستقل نیست؛ منبع، کنترل، کابل و بار بخشی از همان عیبیابی هستند.
Root Cause قبل از تعمیر مجدد برای خرابیهای تکرارشونده، شرکت الوند صنعت جاوید البرز امکان اجرای تست در محل کارخانه، تحلیل Source → Drive → Motor → Load و ارائه گزارش مهندسی برای تعیین محدوده عیب و اقدام بعدی را دارد. تماس مستقیم و استعلام تست: ۰۹۳۰۹۹۹۹۱۹۵ |
|---|
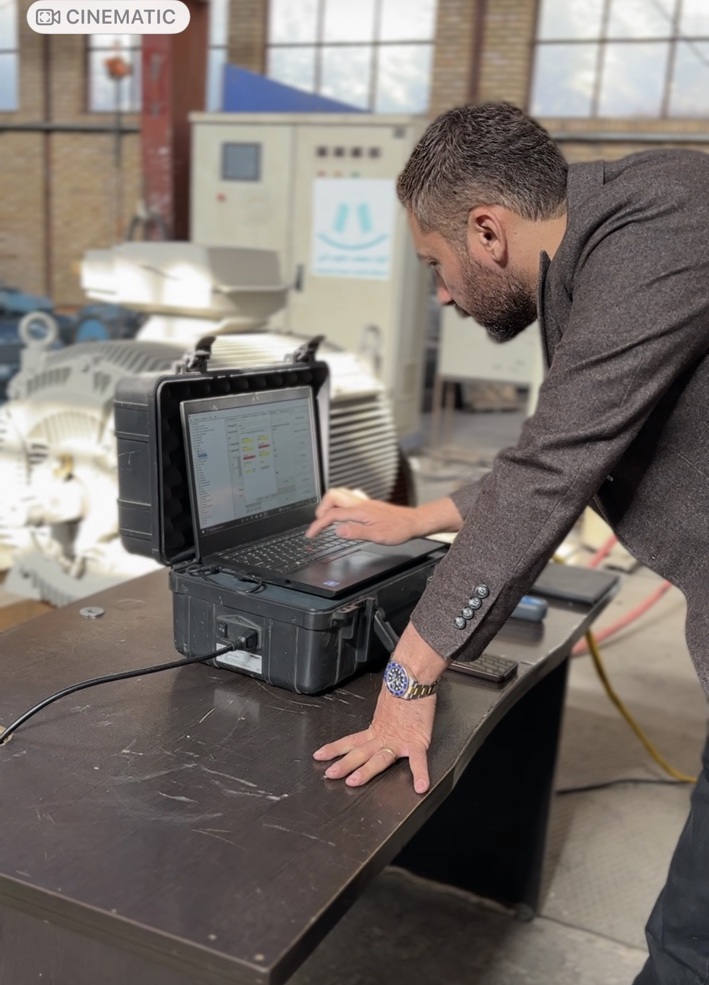
مهندس مصطفی فلاحنژاد در حال بررسی نتیجه تست دینامیک کنار ماشین – تصمیمگیری براساس داده واقعی پیش از بازکردن موتور.
MCSA، ESA، Vibration و Thermography؛ کدامیک بهتر است؟
هیچکدام بهتنهایی «بهترین» نیست. هر فناوری بخشی از تصویر را میبیند. هنر Condition Monitoring این است که بدانیم برای هر Failure Mode از چه دادهای استفاده کنیم و چگونه دادهها را روی هم بیندازیم.
| روش | قدرت اصلی | مثال عیب | محدودیت مهم |
|---|---|---|---|
| MCSA / ESA | دیدن Signature الکتریکی در حال کار | Rotor Bar، Load Oscillation، PQ، VFD-related signatures | وابسته به بار/سرعت/طراحی؛ نیازمند تفسیر درست |
| Vibration Analysis | دیدن پاسخ مکانیکی ماشین | Misalignment، Imbalance، Looseness، Bearing | محل و جهت سنسور و شرایط کار بسیار مهم است |
| Thermography | دیدن الگوی حرارتی | Hot Bearing، اتصال مقاوم، Cooling problem | Emissivity، انعکاس و بار روی نتیجه اثر دارند |
| Offline Electrical Tests | بررسی عایق و سیمپیچ در توقف | IR/PI، Surge، Winding Resistance | نیازمند توقف موتور و خروج از سرویس |
چه زمانی تست آنلاین ارزش اقتصادی بالایی دارد؟
- خرابی موتور پس از چند نوبت تعمیر تکرار میشود.
- هزینه توقف خط از هزینه تست بسیار بیشتر است.
- دمونتاژ موتور MV/HV یا ماشین بزرگ، زمانبر و پرهزینه است.
- عیب فقط در بار، دور یا شرایط فرآیندی مشخص ظاهر میشود.
- تیم برق، مکانیک و بهرهبرداری درباره منشأ خرابی اختلاف نظر دارند.
- پس از تعمیر یا نصب موتور، به ثبت Baseline واقعی برای آینده نیاز داریم.
- برنامه نگهداری به سمت Predictive Maintenance حرکت میکند.
پکیج Condition Monitoring شرکت الوند صنعت جاوید البرز
برای پروژههایی که نیاز به تصویر کاملتری از سلامت ماشین دارند، شرکت الوند صنعت جاوید البرز میتواند پکیج عیبیابی چندفناوری را براساس نیاز تجهیز اجرا کند. این پکیج میتواند شامل آنالیز آنلاین جریان و ولتاژ با EXP4000، اندازهگیری ارتعاش و دما با سیستم بیسیم SKF، ترموگرافی Fluke، بررسی Alignment/Load، گزارش مهندسی و پیشنهاد اقدام اصلاحی باشد.
برای مجموعههایی که تیم نگهداری داخلی دارند، امکان تعریف Route اندازهگیری، Baseline، آموزش کار با تجهیزات و طراحی فرآیند Condition Monitoring نیز وجود دارد. همچنین در صورت نیاز پروژه، تأمین تجهیزات مرتبط و آموزش بهرهبرداری از آنها قابل بررسی است.
سرویس، پکیج تجهیزات و آموزش تیم نگهداری این خدمت فقط انجام تست نیست. براساس نیاز کارخانه میتوان Route اندازهگیری، Baseline، روش گزارشدهی، آموزش تیم فنی و در صورت نیاز تأمین پکیج تجهیزات آنالیز جریان، ارتعاش و ترموگرافی را نیز بررسی و پیشنهاد کرد. تماس مستقیم و استعلام تست: ۰۹۳۰۹۹۹۹۱۹۵ |
|---|
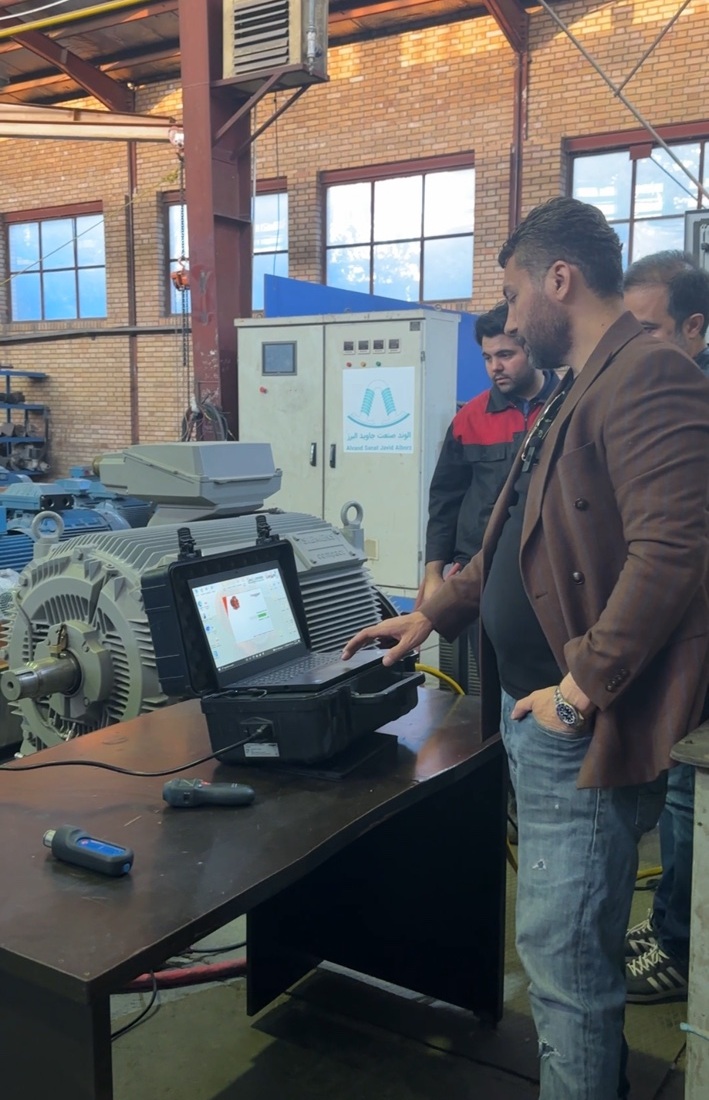
اجرای تست واقعی توسط مهندس مصطفی فلاحنژاد و تیم شرکت الوند صنعت جاوید البرز – ترکیب تجربه تعمیرگاهی با دادههای Online Condition Monitoring.
خروجی خوب فقط Report رنگی نیست
یک گزارش مهندسی خوب باید به سؤال تصمیمگیر پاسخ بدهد: آیا تجهیز میتواند ادامه کار دهد؟ چه پارامتری باید Trend شود؟ چه بخشهایی باید در Shutdown بعدی باز شوند؟ آیا ایراد الکتریکی است یا مکانیکی؟ آیا لازم است موتور از خط خارج شود؟ و مهمتر از همه: شواهد ما برای این تصمیم چیست؟
در شرکت الوند صنعت جاوید البرز تلاش میکنیم خروجی تست به زبان تعمیرات و بهرهبرداری تبدیل شود؛ یعنی فقط نمودار تحویل ندهیم، بلکه محدوده عیب، سطح ریسک، تست تکمیلی لازم و اقدام بعدی را مشخص کنیم.
خطاهای رایج در آنالیز جریان آنلاین
- تفسیر یک Peak بدون توجه به Slip، Speed و Load.
- مقایسه دو تست که در شرایط بار متفاوت گرفته شدهاند.
- نسبتدادن هر Harmonic به خرابی موتور بدون بررسی Power Quality و VFD.
- نادیدهگرفتن مکانیک؛ جریان میتواند اثر Load و Coupling را نیز حمل کند.
- نداشتن Baseline از تجهیز سالم یا Trend تاریخی.
- اتصال ناایمن در MCC یا کار روی تجهیزات MV بدون طراحی و صلاحیت مناسب.
- اعلام Root Cause فقط با یک فناوری و بدون Cross-Check در موارد حساس.
سؤالات متداول
آیا آنالیز جریان آنلاین نیاز به توقف موتور دارد؟
در کاربردهای مناسب، هدف اصلی انجام اندازهگیری در حال کار است. تیم تست باید روش اتصال را با سطح ولتاژ، MCC، CT/PT و دستورالعمل ایمنی کارخانه هماهنگ کند.
آیا با MCSA میتوان Broken Rotor Bar را پیدا کرد؟
MCSA و Spectrum Analysis از روشهای شناختهشده برای یافتن Signatureهای مرتبط با Rotor Bar هستند؛ اما شدت بار، Slip، طراحی روتور و کیفیت داده در تفسیر بسیار مهماند.
آیا EXP4000 فقط جریان را اندازه میگیرد؟
خیر. مستندات Megger برای EXP4000 حوزههایی مانند Power Quality، Machine Performance، Spectrum، Torque، VFD، Transient و Efficiency را نیز ذکر میکند.
آیا تست ارتعاش جای آنالیز جریان را میگیرد؟
نه. این دو مکملاند. ارتعاش پاسخ مکانیکی را بهتر میبیند و ESA/MCSA رفتار الکتریکی و اثر بار را از زاویه دیگری نشان میدهد.
چرا ترموگرافی را به این پکیج اضافه میکنید؟
چون حرارت یک شاخص مستقل از وضعیت ماشین است. وقتی دمای غیرعادی با تغییر Signature و ارتعاش همزمان شود، مسیر تشخیص دقیقتر میشود.
آیا روی موتور MV هم تست آنلاین انجام میشود؟
بله، در طراحی مناسب میتوان از CT/PT و نقاط اتصال ایمن استفاده کرد. اجرای این کار باید توسط افراد صلاحیتدار و مطابق دستورالعمل ایمنی سایت باشد.
آیا میتوان از این تست برای بررسی راندمان استفاده کرد؟
EXP4000 قابلیت Efficiency Assessment دارد؛ ولی تحلیلگر باید نتیجه را با داده Nameplate، شرایط بار، سرعت و کیفیت اندازهگیری تطبیق دهد.
آیا شرکت الوند صنعت جاوید البرز آموزش و پکیج تجهیزات هم ارائه میدهد؟
براساس نیاز پروژه، امکان طراحی پکیج پایش، آموزش روش جمعآوری داده و تعریف Route برای تیم تعمیرات قابل بررسی است.
جمعبندی
آنالیز جریان آنلاین زمانی ارزش واقعی پیدا میکند که هدف آن پیدا کردن Root Cause باشد، نه تولید چند نمودار. تجربه پروژههای ما از موتور القایی و DC تا ماشینهای دوربالا، تجهیزات معدنی و زنجیرههای Drive نشان داده که بسیاری از خرابیها فقط وقتی درست دیده میشوند که Source، Drive، Motor و Load را همزمان بررسی کنیم.
ترکیب EXP4000 با داده ارتعاش SKF و ترموگرافی Fluke به ما اجازه میدهد یک عیب را از سه زاویه متفاوت ببینیم: Electrical، Mechanical و Thermal. این کار هزینه بازکردن بیمورد موتور را کم میکند، تصمیم تعمیر را هدفمندتر میکند و برای ماشینهای بحرانی، امکان حرکت از Reactive Maintenance به Condition-Based / Predictive Maintenance را فراهم میسازد.
| خرابی دارید؟ قبل از بازکردن موتور، داده بگیرید. قبل از تعویض قطعه، علت را اثبات کنید. |
|---|
برای تست تخصصی در محل، بررسی موتور و Drive، آنالیز جریان و ولتاژ، ارتعاش SKF، ترموگرافی Fluke، Root Cause Analysis و طراحی برنامه Condition Monitoring با شرکت الوند صنعت جاوید البرز تماس بگیرید: ۰۹۳۰۹۹۹۹۱۹۵
درباره تجربه نویسنده این مقاله بر پایه تجربههای میدانی مهندس مصطفی فلاحنژاد در عیبیابی ماشینهای AC، DC، سروو، تراکشن و تجهیزات صنعتی نوشته شده و تصاویر آن از تستهای واقعی شرکت الوند صنعت جاوید البرز است. اصل کار: «ابتدا علت خرابی را اثبات میکنیم؛ سپس تعمیر میکنیم.» مشاوره و هماهنگی تست تخصصی: ۰۹۳۰۹۹۹۹۱۹۵ |
|---|



عالی بود