

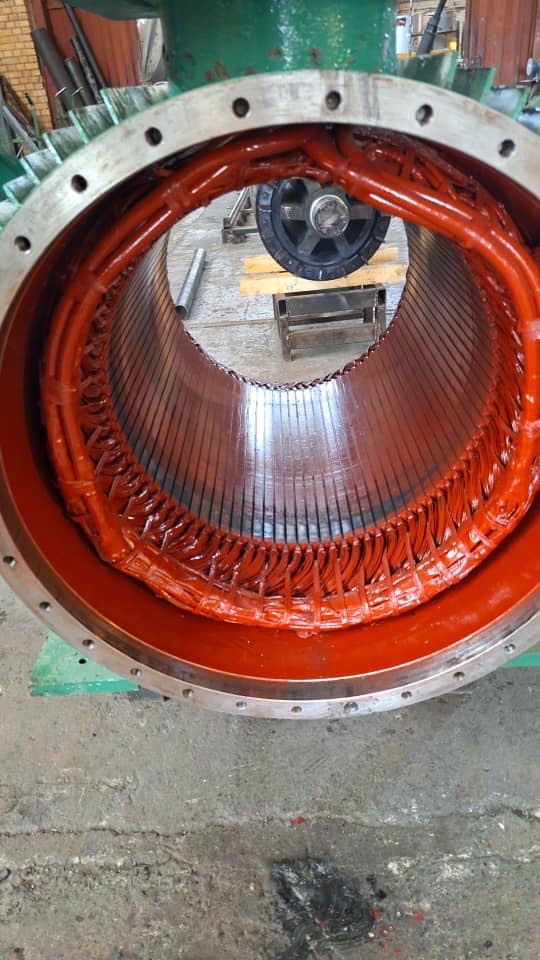
تعمیر و سیمپیچی الکتروموتور زمانی نتیجه قابل اعتماد دارد که پیش از تعویض سیم مسی، علت اصلی خرابی مشخص شود. سیمپیچی سوخته آخرین حلقه یک زنجیره است؛ زنجیرهای که ممکن است از بیرینگ معیوب، تهویه نامناسب، اضافهبار یا اتصال شل در ترمینال آغاز شده باشد. اگر این زنجیره بررسی نشود، حتی سیمپیچی تازه نیز در معرض همان خرابی قرار میگیرد.
در شرکت الوند صنعت جاوید البرز، نگاه به تعمیر موتور صنعتی بر یک اصل استوار است: «ابتدا علت خرابی را اثبات میکنیم؛ سپس تعمیر میکنیم.» این راهنما مسیر بازرسی، بازپیچی، اصلاح بخش مکانیکی و آزمون نهایی را توضیح میدهد تا مسئول تعمیرات بداند هنگام تحویل موتور چه اطلاعاتی بدهد و هنگام دریافت آن چه شواهدی بخواهد.
تمرکز مراحل زیر بر موتورهای AC صنعتی، بهویژه موتورهای سهفاز است. موتورهای DC، سروو و ماشینهای ولتاژ متوسط نیز به دستورکار متناسب با طراحی خود نیاز دارند؛ یک روش واحد را نمیتوان بدون بررسی به همه آنها تعمیم داد.
مسیر مطالعه مرتبط: برای جزئیات فنی موتورهای فشار ضعیف، راهنمای سیمپیچی الکتروموتور AC و Low Voltage را ببینید. اگر هنوز میان بازسازی و خرید جایگزین مردد هستید، مقاله تعمیر یا تعویض الکتروموتور معیارهای تصمیم را توضیح میدهد.
تعمیر و سیمپیچی الکتروموتور چه زمانی لازم است؟
بوی عایق سوخته، عملکرد حفاظت، افزایش جریان یا تغییر صدای موتور، علامت شروع بررسی است؛ هیچکدام بهتنهایی حکم بازپیچی نیست. سوختگی سیمپیچی، اتصال کوتاه بین دورها، اتصال فاز به فاز و اتصال به بدنه از عیوب مهم الکتریکی هستند. افت مقاومت عایقی نیز باید با توجه به دما، رطوبت، آلودگی و سابقه اندازهگیری تفسیر شود.
عدم تعادل جریان، افزایش دما و لرزش ممکن است ریشه الکتریکی یا مکانیکی داشته باشند. خرابی بیرینگ، تماس روتور و استاتور و اختلال سیستم خنککاری نیز میتوانند به سیمپیچی آسیب بزنند. در مقابل، بعضی موتورهای دارای افت عایق با پاکسازی و خشککردن کنترلشده، پس از آزمون مجدد، قابل استفاده میشوند.
بنابراین سوختن سیمپیچی ممکن است نتیجه خرابی مکانیکی یا بهرهبرداری نامناسب باشد، نه علت اولیه. تصمیم درباره تعمیر موضعی، بازپیچی کامل یا تعویض موتور باید پس از جمعبندی شواهد گرفته شود. راهاندازی مکرر موتور مشکوک برای «امتحان کردن» میتواند دامنه آسیب را بیشتر کند.
مراحل تخصصی تعمیر و سیمپیچی الکتروموتور
۱. بازرسی اولیه و عیبیابی
پرونده تعمیر با عکس پلاک و ثبت توان، ولتاژ، جریان، دور، فرکانس، اتصال ستاره یا مثلث و کلاس عایقی شروع میشود. نوع راهاندازی، وجود اینورتر، ساعات کار، تعداد استارت و شرایط بار نیز اهمیت دارند. اتصال صحیح از روی پلاک و ولتاژ شبکه تعیین میشود؛ حدس زدن از روی تعداد ترمینال کافی نیست.
وضعیت ظاهری، آثار حرارت، آلودگی، رطوبت و محل تغییر رنگ ثبت میشوند. از بهرهبردار میپرسیم خرابی هنگام استارت رخ داده یا زیر بار، کدام حفاظت عمل کرده و پیش از توقف چه تغییری دیده شده است. ثبت این اطلاعات پیش از شستوشو یا باز کردن موتور، شواهد تشخیص را حفظ میکند.
۲. دمونتاژ اصولی الکتروموتور
پیش از باز کردن، تجهیز از منابع انرژی جدا و وضعیت قطعات علامتگذاری میشود. شفت، بیرینگ، نشیمن بیرینگ، درپوشها، روتور، فاصله هوایی، فن، ترمینالها و هسته استاتور بررسی میشوند. بیرون آوردن روتور باید طوری انجام شود که به دندانههای هسته و سرکلاف ضربه وارد نشود.
لقی نشیمن، ساییدگی شفت یا خرابی یاتاقان میتواند محور روتور را از وضعیت صحیح خارج کند. ادامه کار در این شرایط ممکن است به تماس روتور و استاتور برسد. به همین دلیل، آثار سایش و اندازهگیریهای مکانیکی بخشی از عیبیابی الکتروموتور هستند، حتی وقتی شکایت اولیه «سوختن سیمپیچ» است.
۳. ثبت اطلاعات سیمپیچی قبلی
پیش از تخلیه، تعداد شیار، تعداد قطب، تعداد دور، گام کلاف، قطر و تعداد سیم، نوع اتصال، تعداد مدار موازی، آرایش و ابعاد کلاف و نوع عایق ثبت میشوند. عکسبرداری از سربندی و گروهبندی کلافها، امکان بازبینی اطلاعات را فراهم میکند.
در بازپیچی حرفهای باید مشخصات الکترومغناطیسی موتور تا حد امکان مطابق طراحی صحیح حفظ شود. اگر موتور قبلاً اشتباه بازپیچی شده باشد، کپیکردن اطلاعات موجود همان خطا را تکرار میکند. در چنین وضعیتی، دادهها با مدارک سازنده یا بررسی مهندسی تطبیق داده میشوند؛ تغییر خودسرانه تعداد دور یا سطح مقطع مس قابل قبول نیست.
۴. خارج کردن سیمپیچی آسیبدیده
هدف، تخلیه سیمپیچی بدون آسیب به هسته است. روش جدا کردن رزین و سیم باید با ساختار هسته و سیستم عایقی سازگار باشد. گرمای نامناسب، شعله مستقیم یا فشار مکانیکی شدید میتواند عایق بین لامینیشنها را تخریب کند و تلفات هسته را افزایش دهد.
دمای عملیات و زمان آن باید کنترل شوند؛ یک عدد ثابت برای همه موتورها مناسب نیست. پس از تخلیه، بقایای عایق و مواد خارجی از شیار خارج میشوند. لبه تیز یا پلیسه نیز پیش از نصب عایق جدید برطرف میشود تا روکش سیم در مرحله جاگذاری صدمه نبیند.
۵. بررسی هسته استاتور
هسته از نظر نقاط داغ یا Hot Spot، آثار تماس روتور و استاتور، تغییر رنگ، سوختگی موضعی، آسیب لامینیشن و خرابی دندانهها ارزیابی میشود. مشاهده ظاهری لازم است، اما برای رد کردن همه عیوب کافی نیست. آزمون هسته متناسب با موتور، به تشخیص آسیبهای پنهان کمک میکند.
قرار دادن سیمپیچی سالم روی هسته معیوب، تعمیر کامل نیست. در ارزیابی حرارتی، شرایط تحریک، مدت آزمون و اختلاف دمای نقاط باید ثبت شوند. یک دمای بدون توضیح روش اندازهگیری، معیار مناسبی برای پذیرش نیست. اگر آسیب هسته قابل اصلاح نباشد، تصمیم اقتصادی تعمیر باید دوباره بررسی شود.
۶. عایقکاری شیارهای استاتور
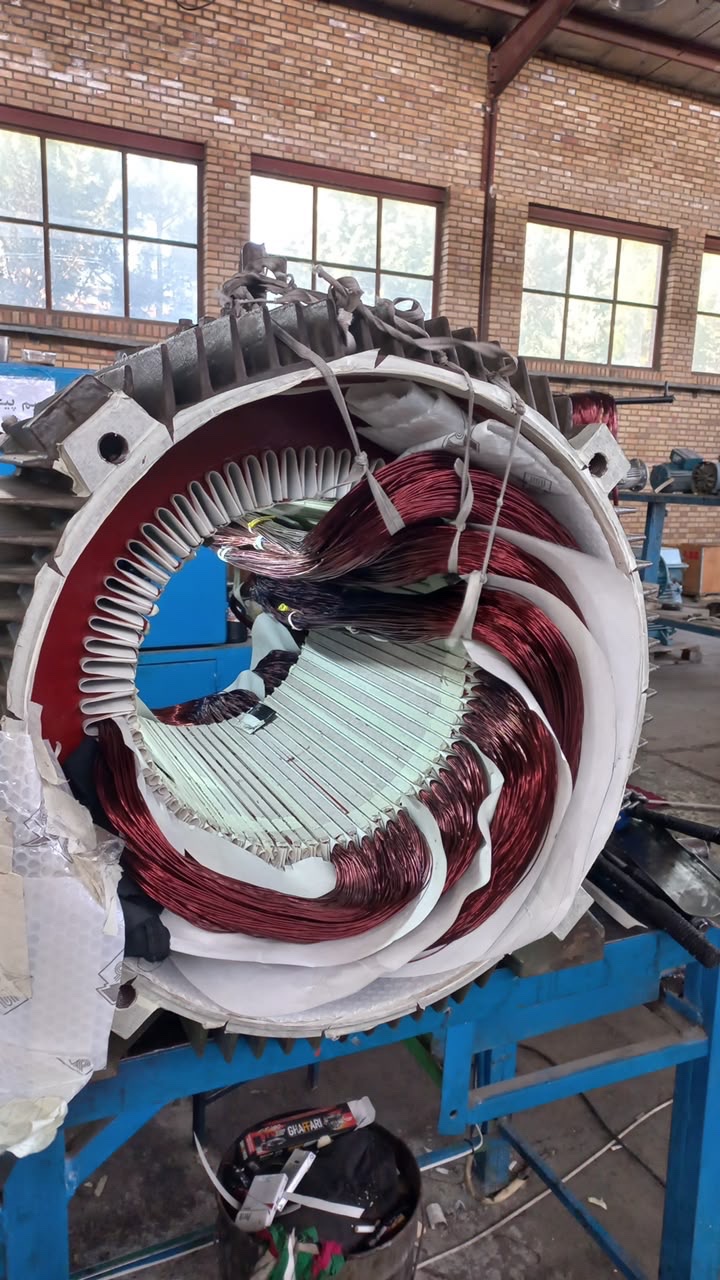
نوع عایق شیار باید متناسب با ولتاژ، کلاس حرارتی، طراحی موتور و شرایط کار انتخاب شود. ضخامت، شکلپذیری، مقاومت مکانیکی و سازگاری عایق با رزین اهمیت دارند. افزایش بیحساب ضخامت نیز میتواند فضای مفید شیار را کم کند و جاگذاری کلاف را دشوار سازد.
کلاس حرارتی به کل سیستم عایقی مربوط است؛ استفاده از یک ماده با تحمل دمای بالاتر، بهتنهایی کل موتور را به کلاس بالاتر تبدیل نمیکند. لبه عایق، پوشش کف و دیواره شیار و محل خروج سیم کنترل میشوند. در موتورهای تغذیهشده با اینورتر، تنشهای ناشی از تغذیه نیز باید در انتخاب سیستم عایقی دیده شوند.
۷. ساخت کلافهای جدید
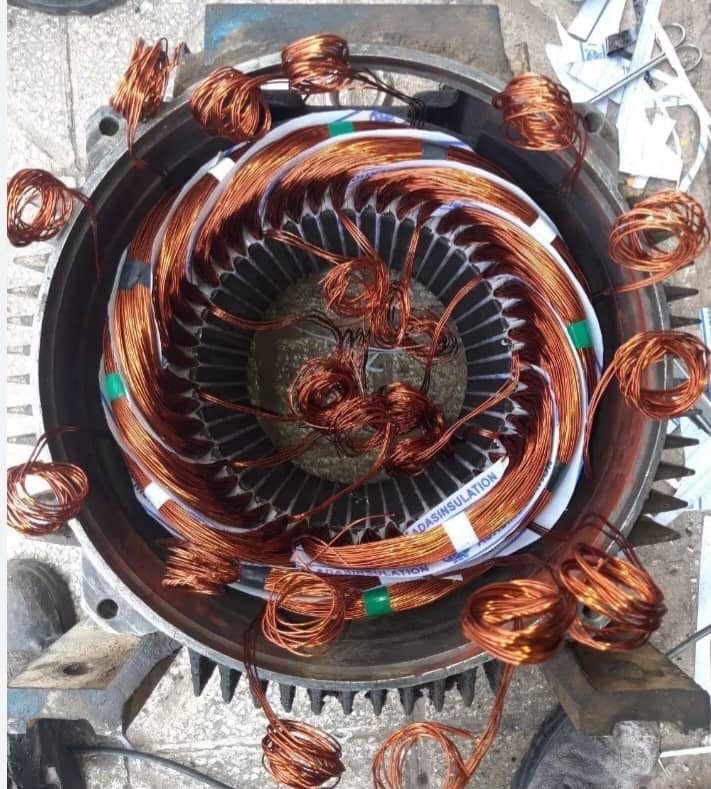
تعداد دور، سطح مقطع مس، گام، ابعاد و آرایش کلاف باید مطابق اطلاعات تأییدشده رعایت شوند. تعداد رشتههای موازی و کیفیت روکش سیم نیز بر ساخت و جاگذاری اثر دارند. کنترل ابعاد قالب پیش از تولید همه کلافها، از تکرار یک اشتباه در کل سیمپیچی جلوگیری میکند.
استفاده از سیم مسی خوب بهتنهایی تضمینکننده سیمپیچی صحیح نیست. کلاف با طول نامناسب میتواند فضای سرکلاف را مختل کند؛ سطح مقطع یا تعداد دور نامناسب نیز مشخصات الکتریکی را تغییر میدهد. در سیمپیچی موتور صنعتی، کیفیت مواد باید همراه با دقت ساخت و کنترل نقشه باشد.
۸. جاگذاری کلافها در استاتور
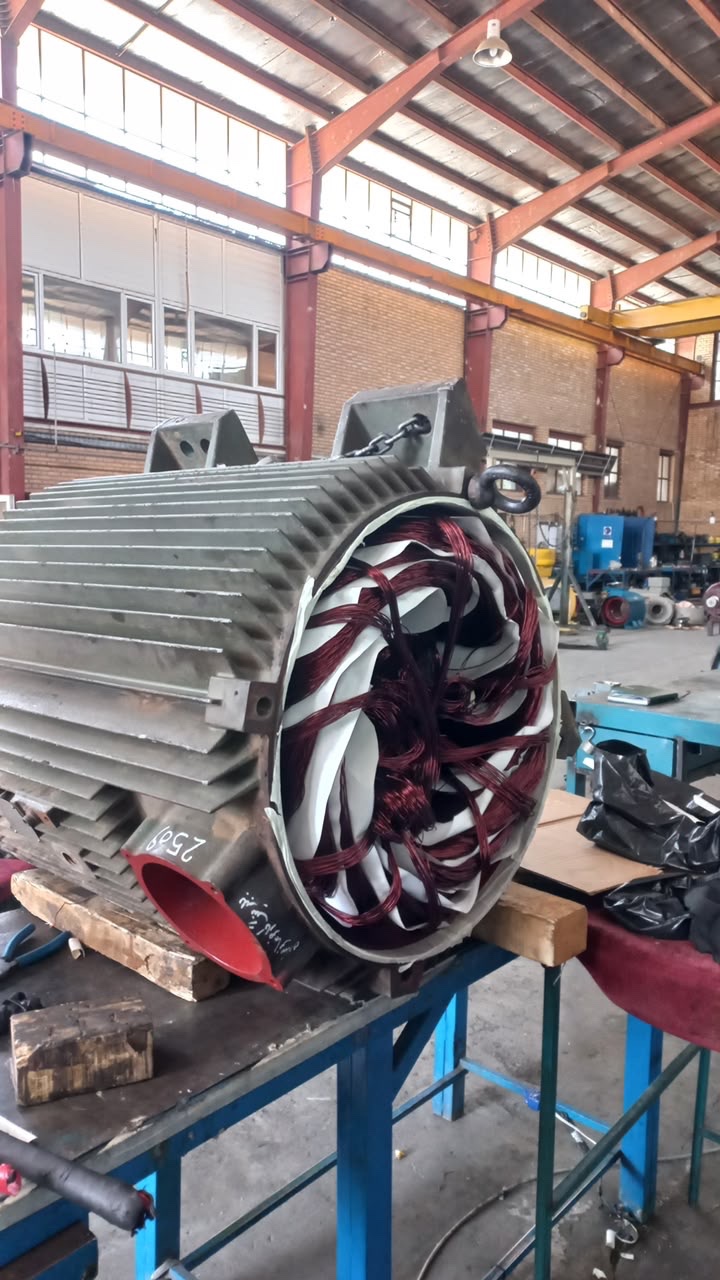
کلافها مطابق آرایش تعیینشده وارد شیار میشوند. در این مرحله نباید روکش سیم، عایق شیار، عایق بین فازها یا سرکلاف آسیب ببیند. استفاده از ابزار نامناسب یا فشار زیاد برای جا دادن کلاف، ممکن است عیبی ایجاد کند که از بیرون دیده نمیشود.
نظم نصب، جداسازی فازها، محل عبور سرسیمها و فضای موردنیاز روتور کنترل میشوند. گوهها و اجزای مهار شیار نیز باید با طراحی سازگار باشند. کنترل مرحلهای ارزش دارد، چون اصلاح آسیب پیش از بستهشدن کامل سیمپیچی سادهتر از باز کردن دوباره مجموعه خواهد بود.
۹. سربندی و اتصال کلافها
ترتیب فاز، جهت کلاف، گروهبندی، اتصال ستاره یا مثلث و مدارهای موازی باید با نقشه تطبیق داده شوند. اتصال محکم و عایقکاری مناسب محل اتصال ضروری است. اشتباه در جهت یک گروه یا اتصال مدارهای موازی میتواند به جریان غیرعادی و گرمایش منجر شود.
«جابهجایی نقطه ستاره رفع علت خرابی نیست.» تغییر سربندی بدون اثبات خطای اولیه، راهکار عمومی برای سوختگی یا عدم تعادل محسوب نمیشود. اگر ایراد از طراحی قبلی، اتصال اشتباه، عایق یا هسته باشد، همان ایراد باید مشخص و اصلاح شود. نتیجه کنترل سربندی در پرونده تعمیر ثبت میشود.
۱۰. مهاربندی و عایقکاری سرکلاف
سرکلاف در برابر نیروهای الکترومغناطیسی، لرزش، استارت و تغییرات دما قرار دارد. مهاربندی صحیح از حرکت نسبی سیمها و ساییدگی عایق جلوگیری میکند. جنس و محل بستها، فاصلههای عایقی و تکیهگاهها باید با ساختار موتور متناسب باشند.
بستن بیش از حد نیز ممکن است به عایق فشار نامناسب وارد کند. پس از مهاربندی، فاصله سرکلاف از بدنه و قطعات متحرک بررسی میشود. مسیر جریان هوا نباید بیدلیل محدود شود؛ ظاهر مرتب سرکلاف مطلوب است، اما معیار اصلی، پایداری مکانیکی و الکتریکی آن است.
۱۱. تست قبل از رزین
پیش از رزین، مقاومت فازها، تعادل مقاومت، مقاومت عایقی، اتصال احتمالی به بدنه و صحت سربندی کنترل میشوند. دمای سیمپیچی هنگام اندازهگیری مقاومت ثبت میشود تا مقایسه نتایج معنیدار باشد. وضعیت اتصال ستاره یا مثلث نیز در تفسیر مقاومت اندازهگیریشده بین ترمینالها اثر دارد.
آزمونهای عایقی، از جمله آزمون ضربه در موارد مناسب، باید با روش و سطح آزمون متناسب با موتور انجام شوند. تست مقاومت عایقی بهتنهایی سلامت عایق بین دورها را ثابت نمیکند. هدف این مرحله، کشف ایراد پیش از تثبیت نهایی سیمپیچی است؛ دامنه آزمون برای هر تجهیز مشخص میشود.
۱۲. رزین و عملیات حرارتی
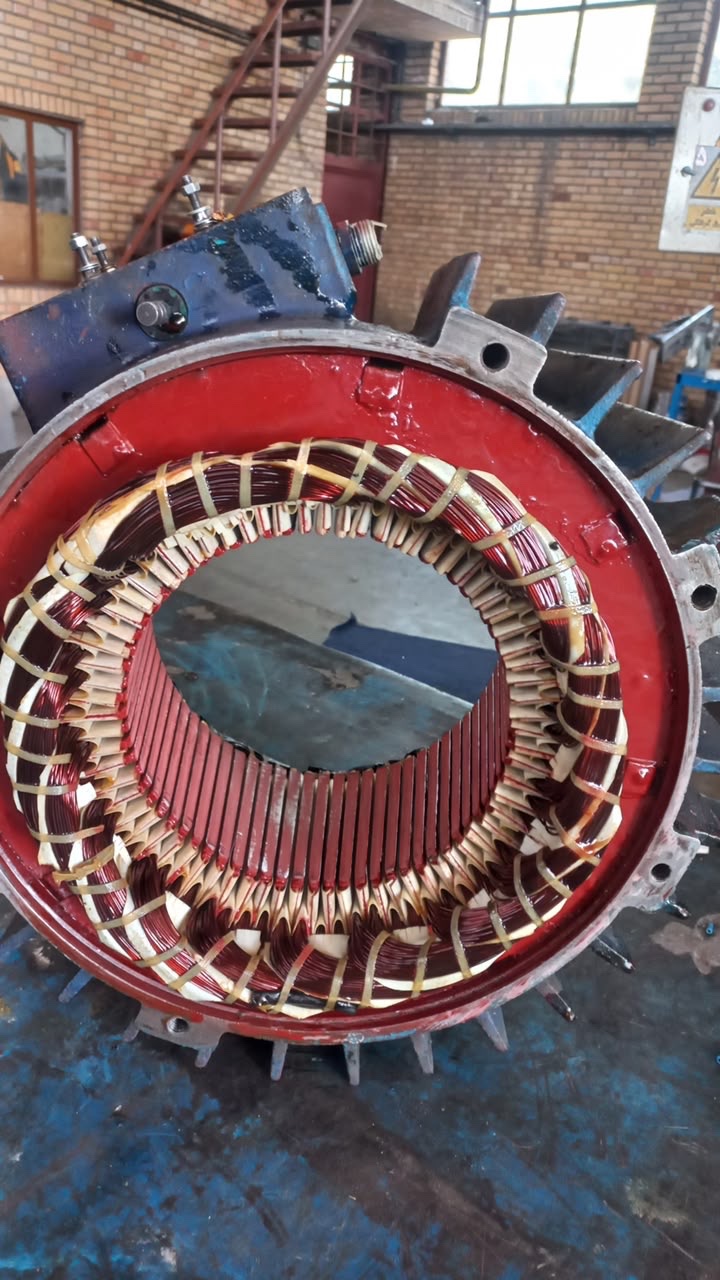
رزینکاری مناسب به تثبیت مکانیکی، افزایش مقاومت در برابر رطوبت و آلودگی، کاهش حرکت سیمها و بهبود عملکرد سیستم عایقی کمک میکند. روش اشباع، نوع رزین و چرخه پخت باید با مواد عایقی و طراحی موتور سازگار باشند. صرف براق شدن یا تغییر رنگ، اثباتکننده نفوذ و پخت مناسب نیست.
زمان و دمای عملیات حرارتی براساس دستورالعمل ماده و شرایط قطعه کنترل میشوند. پس از سردشدن، مسیرهای تهویه، محل نشستن قطعات و وضعیت عایق بازبینی میشوند. آزمونهای لازم نیز تکرار خواهند شد؛ موفقیت تست قبل از رزین، جای بررسی بعد از عملیات را نمیگیرد.
۱۳. تعمیرات مکانیکی همزمان
بیرینگ، شفت، درپوش، نشیمن بیرینگ، روتور، بالانس، فن، سیستم خنککاری و ترمینالها همراه بخش الکتریکی بررسی میشوند. انتخاب بیرینگ فقط از روی قطر داخلی نیست؛ نوع، لقی، شرایط بار و الزامات سازنده اهمیت دارند. تعمیر نشیمن نیز باید با اندازهگیری و تلرانس مناسب انجام شود.
تعویض سیمپیچی بدون رفع ایراد مکانیکی میتواند باعث تکرار خرابی شود. بالانس روتور هم جای اصلاح شفت خمیده، ناهمراستایی یا لقی نشیمن را نمیگیرد. هنگام مونتاژ، وضعیت چرخش، آببندی، روانکاری و فاصلههای لازم دوباره کنترل میشوند تا بازسازی الکتروموتور به یک مجموعه هماهنگ منتهی شود.
چرا بعضی الکتروموتورها بعد از سیمپیچی دوباره میسوزند؟
اضافهبار
بار بیش از ظرفیت، گیر مکانیکی دستگاه یا استارتهای پرتعداد میتواند موتور تعمیرشده را دوباره داغ کند. بررسی جریان باید همراه وضعیت بار و زمان کار باشد. تنظیم حفاظت بدون رفع اضافهبار، مشکل را پنهان میکند؛ ظرفیت موتور و نیاز واقعی ماشین باید با هم تطبیق داده شوند.
عدم تعادل ولتاژ
عدم تعادل ولتاژ تغذیه میتواند عدم تعادل جریان و گرمایش ایجاد کند. ولتاژهای سهفاز باید در شرایط کاری و نزدیک ترمینال موتور بررسی شوند. اگر منشأ ایراد در شبکه، کابل یا تجهیزات تغذیه باشد، بازپیچی الکتروموتور بهتنهایی آن را برطرف نمیکند.
تکفاز شدن
قطع یک فاز بر اثر خرابی فیوز، کنتاکتور یا اتصال میتواند عملکرد موتور سهفاز را مختل کند. الگوی سوختگی یک سرنخ است، اما تشخیص باید با بررسی مدار قدرت و حفاظت تکمیل شود. تعویض موتور بدون رفع قطع فاز، تجهیز جایگزین را نیز در معرض آسیب قرار میدهد.
شل بودن ترمینال و اتصالات
اتصال شل میتواند مقاومت تماسی و گرمای موضعی ایجاد کند. کابلشو، پیچ، سطح تماس و آثار تغییر رنگ باید بررسی شوند. سفتکردن اتصال آسیبدیده همیشه کافی نیست؛ ممکن است قطعه نیاز به تعویض داشته باشد. گشتاور بستن نیز باید با مشخصات اتصال سازگار باشد.
آلودگی و رطوبت
گردوغبار رسانا، روغن، مواد فرایندی و رطوبت به سیستم عایقی آسیب میزنند. پس از تعمیر باید مسیر ورود آلودگی، وضعیت آببندی و شرایط نگهداری بررسی شود. خشککردن بدون رفع منشأ رطوبت میتواند فقط بهبود موقت ایجاد کند و موتور دوباره با افت عایق مواجه شود.
خرابی سیستم خنککاری
فن شکسته، جهت گردش نامناسب فن، مسیر هوای بسته یا اختلال مبدل حرارتی ظرفیت دفع گرما را کاهش میدهد. در کار با دور پایین و اینورتر نیز کفایت تهویه باید بررسی شود. افزایش کلاس عایقی، جایگزین اصلاح سیستم خنککاری و کنترل دمای کار نیست.
خرابی بیرینگ
بیرینگ معیوب، روانکاری نامناسب یا لقی نشیمن میتواند لرزش، افزایش دما و تماس داخلی ایجاد کند. در تعمیر موتور سه فاز، فقط تعویض بیرینگ بدون اندازهگیری محل نصب کافی نیست. علت خرابی بیرینگ و شرایط کوپلینگ یا انتقال نیرو نیز باید بررسی شوند.
برای موتورهای کنترلدور، راهنمای خرابی بلبرینگ الکتروموتور در اثر اینورتر و جریان شفت مسیر بررسی این عیب را توضیح میدهد.
آسیب هسته استاتور
اتصال بین ورقهای هسته میتواند تلفات موضعی و نقاط داغ ایجاد کند. این گرما به عایق جدید منتقل میشود و عمر آن را کاهش میدهد. اگر هسته پیش از بازپیچی ارزیابی نشده باشد، ظاهر سالم سیمپیچی تازه اطمینان مناسبی درباره سلامت کل موتور نمیدهد.
تعمیر سیمپیچی بهتر است یا تعویض الکتروموتور؟
پاسخ به توان، برند، قیمت موتور جدید، زمان تحویل و میزان خرابی وابسته است. وضعیت هسته، روتور و شفت باید مشخص شود. برای موتور خاص با زمان تأمین طولانی، تعمیر ممکن است انتخاب مناسبی باشد؛ برای موتور با آسیب گسترده و جایگزین آماده، نتیجه میتواند متفاوت باشد.
هزینه توقف تولید گاهی از اختلاف قیمت تعمیر و خرید بیشتر است. بنابراین پیشنهاد باید دامنه تعمیر، زمان تحویل، آزمونها و شرایط ضمانت را روشن کند. امکان استفاده از موتور رزرو و هزینه نصب یا تغییرات مکانیکی نیز در مقایسه دیده شوند؛ مقایسه فقط دو عدد فاکتور کافی نیست.
بازپیچی اصولی الزاماً به کاهش راندمان منجر نمیشود؛ مطالعات بازپیچی EASA/AEMT امکان حفظ راندمان با روشهای صحیح را بررسی کردهاند. این نتیجه تضمین خودکار برای هر تعمیر نیست. برای مقایسه جایگزین، راهنمای خرید الکتروموتور صنعتی به تطبیق مشخصات کمک میکند.
اگر تصمیم به خرید موتور جایگزین گرفتید، راهنمای خرید الکتروموتور اصل و نشانههای هشدار تقلب را برای بررسی پلاک، سریال و مدارک پیش از خرید بخوانید.
تفاوت سیمپیچی معمولی با بازسازی تخصصی الکتروموتور
تفاوت اصلی در رنگ سیمپیچی یا ظاهر نهایی نیست؛ در دامنه بررسی و شواهد تحویل است. کاری که به تعویض سیم محدود شود ممکن است هسته معیوب، نشیمن خراب یا ایراد تغذیه را نادیده بگیرد. بازسازی تخصصی باید میان علائم مشاهدهشده و اقدام اصلاحی ارتباط روشن برقرار کند.
فرمول کار چنین است: تشخیص علت خرابی → اجرای تعمیر → تست و اثبات سلامت. برای تعمیر و سیمپیچی الکتروموتور، گزارش قابل پیگیری باید عیب اولیه، قطعات اصلاحشده، اطلاعات بازپیچی و نتایج آزمون را کنار هم قرار دهد. عبارت «تست شد» بدون مقادیر و شرایط اندازهگیری، اطلاعات کافی به واحد نگهداری نمیدهد.
تجربه شرکت الوند صنعت جاوید البرز در تعمیر ماشینهای الکتریکی صنعتی
حوزه خدمات شرکت الوند صنعت جاوید البرز شامل موتورهای AC و DC، موتورهای LV، ماشینهای MV / HV، سرووموتورها، موتورهای تراکشن و ژنراتورهاست. روش عیبیابی هر گروه متفاوت است؛ برای نمونه، در موتور DC بررسی کموتاتور و زغال اهمیت دارد و در سروو، فیدبک و هماهنگی موتور و درایو مطرح میشود.
در پذیرش موتور صنعتی، شرح خرابی و شواهد ثبتشده بهرهبردار مبنای شروع بررسی است. دامنه تعمیر و معیار تحویل برای همان تجهیز مشخص میشوند تا میان عیب اولیه، اقدام اصلاحی و نتیجه آزمون ارتباط قابل پیگیری وجود داشته باشد.
برای بررسی تفاوتها، صفحات تعمیر موتور DC و تعمیر سروموتور صنعتی را ببینید. برای ماشینهای فشار متوسط نیز راهنمای خرابی موتورهای مدیومولتاژ را مطالعه کنید. این مقاله درباره مسیر عمومی تعمیر سیمپیچی موتور AC است و جایگزین دستورکار اختصاصی ماشینهای خاص نمیشود.
تست نهایی پس از تعمیر و سیمپیچی الکتروموتور
آزمون نهایی باید با نوع موتور و دامنه تعمیر متناسب باشد. مقاومت سیمپیچی، تعادل فازها، مقاومت عایقی و صحت اتصالات بررسی میشوند. سپس، در شرایط مجاز آزمون، وضعیت بیرینگها، صدا، لرزش، جریان، جهت چرخش و عملکرد بدون بار ارزیابی میشود. ولتاژ تغذیه و شرایط اندازهگیری نیز باید ثبت شوند.
جریان بیباری برای همه موتورها درصد ثابتی از جریان نامی نیست. مقایسه باید با طراحی، مشخصات سازنده یا سابقه معتبر انجام شود. همچنین عبور از آزمون بدون بار به معنی اثبات عملکرد در بار کامل نیست؛ تست بار و سایر آزمونهای ویژه، بسته به تجهیز و امکانات، جداگانه تعریف میشوند.
در تحویل، از تعمیرکار گزارش نتایج و توصیه راهاندازی بخواهید. همراستایی، وضعیت پایه، کابل و حفاظت در محل نصب باید کنترل شوند. برای پیگیری وضعیت پس از راهاندازی، تست آنالیز جریان میتواند بخشی از برنامه پایش وضعیت باشد؛ تفسیر آن باید همراه بار و سایر شواهد انجام شود.
برای آشنایی با روش پایش حین کار، راهنمای آنالیز جریان آنلاین الکتروموتور با EXP4000 را بخوانید.
سؤالات متداول درباره تعمیر و سیمپیچی الکتروموتور
آیا هر موتور سوختهای قابل سیمپیچی است؟
خیر. وضعیت هسته، روتور، شفت و بدنه، امکان بازسازی و صرفه اقتصادی را تعیین میکند. بعضی موتورها از نظر فنی قابل تعمیرند، اما هزینه و زمان تعمیر با نیاز خط تولید سازگار نیست. تصمیم نهایی پس از بازرسی و مشخص شدن دامنه خرابی گرفته میشود.
علت سوختن مجدد موتور بعد از سیمپیچی چیست؟
رفعنشدن علت اولیه، مانند اضافهبار، قطع فاز، تهویه نامناسب یا خرابی بیرینگ، از دلایل محتمل است. ایراد در طراحی بازپیچی، عایقکاری، سربندی یا هسته نیز باید بررسی شود. بدون اندازهگیری و شواهد نمیتوان همه موارد را به کیفیت سیم یا بهرهبرداری نسبت داد.
سیمپیچی الکتروموتور چقدر زمان میبرد؟
توان و ساختار موتور، نوع کلاف، میزان آسیب هسته، تعمیرات مکانیکی و تأمین مواد بر زمان اثر دارند. خشککردن، پخت و آزمون نیز زمان لازم خود را دارند. برنامه تحویل معتبر پس از بازرسی اعلام میشود؛ حذف مراحل کنترل برای تحویل سریعتر، راهکار قابل اتکایی نیست.
آیا فقط سیمپیچی بررسی میشود؟
خیر. تعمیر الکتروموتور صنعتی باید هسته، روتور، شفت، بیرینگ، نشیمنها، فن و ترمینال را نیز پوشش دهد. اطلاعات تغذیه، حفاظت و بار از محل بهرهبرداری لازم است. ممکن است بخشی از علت خرابی خارج از موتور باشد و در تعمیرگاه بهتنهایی دیده نشود.
مهمترین مرحله تعمیر الکتروموتور چیست؟
تشخیص درست علت خرابی، مسیر تعمیر را تعیین میکند؛ اما کیفیت اجرا و آزمون نهایی نیز ضروریاند. تشخیص بدون اصلاح مؤثر و تعمیر بدون کنترل نتیجه کافی نیست. ارزش تعمیر حرفهای در پیوستگی این سه مرحله و ثبت شواهد قابل بررسی است.
آیا هسته استاتور قبل از بازپیچی باید بررسی شود؟
بله. بهویژه پس از تماس روتور، سوختگی شدید یا تخلیه سیمپیچی، بررسی هسته اهمیت دارد. عیب بین لامینیشنها ممکن است پس از نصب سیمپیچی جدید همچنان گرما ایجاد کند. نوع آزمون و معیار پذیرش باید متناسب با موتور و روش ارزیابی مشخص شوند.
چطور تشخیص دهیم موتور نیاز به تعمیر دارد یا تعویض؟
گزارش خرابی و پیشنهاد تعمیر را با قیمت و زمان تأمین جایگزین مقایسه کنید. وضعیت قطعات اصلی، اهمیت خط تولید، هزینه توقف، امکان نصب و شرایط ضمانت را کنار هم بگذارید. تصمیم درست برای یک موتور الزاماً برای موتور دیگری با همان توان مناسب نیست.
مشاوره تعمیر و سیمپیچی الکتروموتور صنعتی
الکتروموتور صنعتی شما دچار سوختگی، افزایش حرارت، افت عایق یا خرابی شده است؟
قبل از بازپیچی، علت اصلی خرابی را مشخص کنید. برای بررسی تعمیر و سیمپیچی الکتروموتور، عکس خوانای پلاک، شرح علائم، شرایط بار و سابقه تعمیر را آماده کنید. اگر گزارش جریان، لرزش یا عملکرد حفاظت دارید، همراه اطلاعات ارسال کنید تا هماهنگی بررسی و ارسال موتور دقیقتر انجام شود.
شرکت الوند صنعت جاوید البرز
تعمیر | سیمپیچی | عیبیابی | تست | بازسازی ماشینهای الکتریکی صنعتی
تماس و هماهنگی بررسی: 09309999195
سایت: alvand-sanat.com
برای بررسی تعمیر و سیمپیچی الکتروموتور
عکس خوانای پلاک، شرح خرابی، شرایط بار و هر گزارش جریان یا لرزش را آماده کنید تا مسیر بررسی دقیقتر مشخص شود.
برای مشتریان داخل ایران و درخواستهای صنعتی منطقهای: راهنمای معرفی شرکت الوند صنعت جاوید البرز برای تعمیر و تأمین الکتروموتور در ایران و خاورمیانه